Nhiệt độ và tốc độ hàn kín ảnh hưởng trực tiếp đến độ bền, tính thẩm mỹ và khả năng chống rò rỉ của bao bì. Khi thay đổi chất liệu, độ dày hoặc cấu trúc màng, doanh nghiệp cần điều chỉnh thông số máy hàn phù hợp để tránh tình trạng đường hàn yếu, túi bị nhăn, cháy mép hoặc biến dạng. Trong bài viết này, Belota sẽ hướng dẫn cách lựa chọn nhiệt độ, tốc độ hàn kín cho các vật liệu đóng gói phổ biến và những lưu ý khi vận hành máy hàn liên tục.
Vì sao cần điều chỉnh nhiệt độ và tốc độ hàn kín theo vật liệu?
Mỗi loại bao bì có thành phần polymer, lớp vật liệu hàn kín và khả năng chịu nhiệt khác nhau. Vì vậy, nhiệt độ và tốc độ băng tải cần được điều chỉnh phù hợp với từng loại túi. Nhiệt độ quá thấp hoặc thời gian tiếp xúc nhiệt không đủ có thể khiến đường hàn yếu, dễ bong tách và rò rỉ. Ngược lại, nhiệt độ quá cao hoặc tốc độ quá chậm có thể làm màng nhựa co rút, nhăn, cháy hoặc biến dạng.
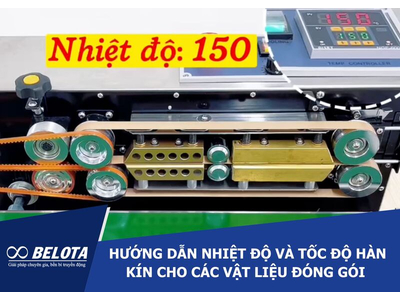
Để đảm bảo chất lượng hàn ổn định, cần phối hợp nhiệt độ, tốc độ băng tải, thời gian giữ nhiệt và áp lực ép. Trong đó, dây nhiệt máy hàn miệng túi có nhiệm vụ chuyển đổi điện năng thành nhiệt năng, truyền nhiệt đến bề mặt vật liệu để làm mềm hoặc nóng chảy lớp nhựa hàn kín. Nhiệt độ gia nhiệt và tốc độ di chuyển của túi cần được cân chỉnh đồng bộ để lớp hàn đạt độ kết dính phù hợp mà không làm biến dạng bao bì. Với máy hàn miệng túi liên tục, cần hàn thử và kiểm tra chất lượng đường hàn trước khi đưa vào sản xuất hàng loạt.
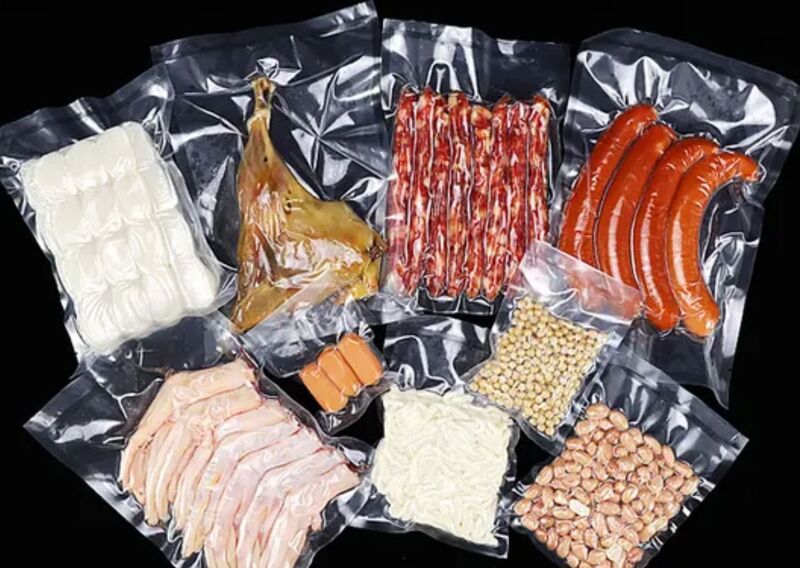
Mỗi loại bao bì có thành phần polymer, lớp vật liệu hàn kín và khả năng chịu nhiệt khác nhau
Bảng nhiệt độ và tốc độ hàn kín tham khảo theo vật liệu
Dưới đây là bảng thông số tham khảo để bắt đầu thử nghiệm. Các giá trị thực tế có thể thay đổi tùy loại máy, độ dày bao bì, lớp nhựa hàn kín và khuyến nghị của nhà sản xuất vật liệu.
|
Vật liệu đóng gói |
Nhiệt độ tham khảo |
Tốc độ băng tải tham khảo |
Lưu ý khi hàn |
|---|---|---|---|
|
Túi PE, LDPE, HDPE |
Khoảng 120-180°C |
Trung bình đến nhanh |
Dễ bị co rút hoặc chảy khi nhiệt quá cao |
|
Túi PP, OPP có lớp hàn nhiệt |
Khoảng 140-200°C |
Trung bình |
Cần xác nhận khả năng hàn nhiệt của cấu trúc màng |
|
Màng PET ghép PE/PP |
Khoảng 160-200°C |
Trung bình đến chậm |
Điều chỉnh theo lớp hàn kín bên trong |
|
Túi PA/PE hút chân không |
Khoảng 160-220°C |
Trung bình đến chậm |
Kiểm tra độ dày, chiều rộng đường hàn và độ kín |
|
Túi nhôm, màng ghép nhiều lớp |
Khoảng 180-220°C |
Trung bình đến chậm |
Cần đủ nhiệt truyền đến lớp hàn kín mà không làm hỏng lớp ngoài |
|
Túi giấy Kraft ghép màng nhựa |
Khoảng 160-220°C |
Tùy cấu trúc vật liệu |
Nhiệt độ phụ thuộc chủ yếu vào lớp nhựa bên trong |
Lưu ý:
- Các mức nhiệt trên chỉ mang tính tham khảo. Nhiệt độ thực tế cần điều chỉnh theo cấu trúc màng, độ dày vật liệu, thời gian tiếp xúc và áp lực hàn.
- Đây là các khoảng nhiệt độ khởi đầu để thử nghiệm, không phải thông số áp dụng chung cho mọi loại bao bì. Với máy hàn liên tục, tốc độ băng tải cần được đánh giá cùng nhiệt độ và khả năng truyền nhiệt của thiết bị. Không nên áp dụng một mức tốc độ cố định cho mọi loại túi.
Hướng dẫn điều chỉnh nhiệt độ và tốc độ theo từng loại bao bì
Túi PE, LDPE và HDPE
PE là vật liệu phổ biến trong bao bì đóng gói nhờ tính linh hoạt và khả năng hàn nhiệt. Tuy nhiên, các loại màng PE có độ dày, mật độ và công thức phối trộn khác nhau nên khả năng chịu nhiệt cũng không hoàn toàn giống nhau.
Khi hàn túi PE mỏng, nên bắt đầu ở mức nhiệt thấp trong khoảng phù hợp với máy và tăng dần nếu đường hàn chưa đủ chắc. Với máy hàn liên tục, có thể tăng tốc độ nếu màng xuất hiện dấu hiệu chảy nhão hoặc biến dạng, nhưng cần kiểm tra lại độ bền của đường hàn sau điều chỉnh.
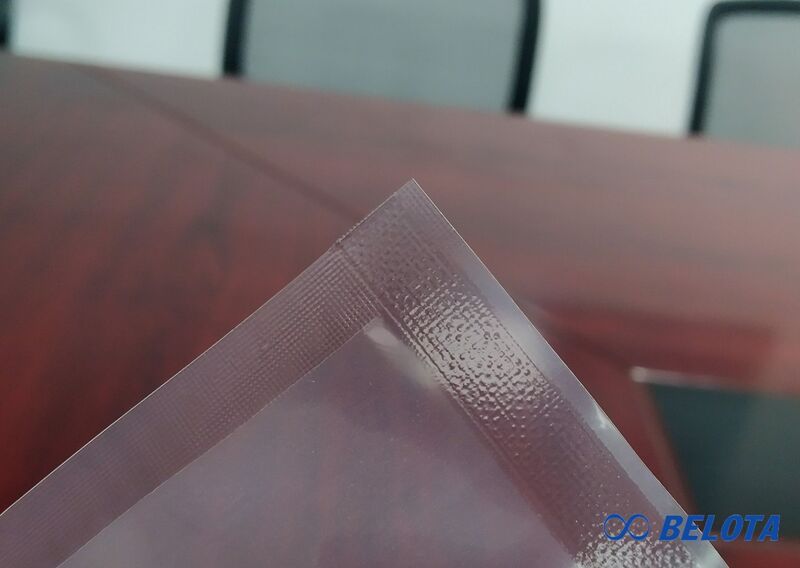
Túi PE, LDPE và HDPE
Túi PP và OPP
PP thường có đặc tính chịu nhiệt khác PE và có thể yêu cầu điều kiện hàn khác nhau tùy cấu trúc màng. Đặc biệt, OPP không phải loại màng nào cũng có khả năng hàn nhiệt trực tiếp; nhiều sản phẩm cần lớp phủ hoặc lớp ghép có tính năng hàn kín.
Doanh nghiệp cần kiểm tra thông số của nhà cung cấp màng trước khi cài đặt máy. Nếu đường hàn không đều, nên kiểm tra đồng thời nhiệt độ, tốc độ, áp lực ép và tình trạng bề mặt vật liệu thay vì chỉ tăng nhiệt độ.
Túi PP và OPP
Túi PET ghép PE hoặc PP
Trong cấu trúc PET/PE hoặc PET/PP, lớp PET bên ngoài thường đảm nhiệm chức năng tạo độ bền và khả năng bảo vệ, trong khi lớp PE hoặc PP bên trong tạo liên kết hàn kín. Vì vậy, nhiệt độ hàn cần đủ để làm mềm lớp hàn kín nhưng không gây co rút hoặc hư hỏng cấu trúc màng ghép.
Khi điều chỉnh máy, cần căn cứ vào loại nhựa ở mặt trong túi, độ dày lớp hàn kín và khuyến nghị của nhà sản xuất bao bì. Không nên chỉ dựa vào tên PET để xác định nhiệt độ.
Túi PET ghép PE hoặc PP
Túi PA/PE hút chân không
Túi PA/PE thường được sử dụng để đóng gói thực phẩm và các sản phẩm cần hạn chế tiếp xúc với không khí. Chất lượng đường hàn có ảnh hưởng trực tiếp đến khả năng duy trì độ kín của bao bì sau khi hút chân không.
Khi cài đặt máy, cần đảm bảo miệng túi sạch, không dính nước, dầu mỡ hoặc vụn sản phẩm. Nhiệt độ và thời gian hàn phải đủ để tạo liên kết đồng đều trên toàn bộ chiều rộng đường hàn. Sau khi hàn, nên kiểm tra khả năng duy trì chân không hoặc thực hiện phương pháp thử rò rỉ phù hợp với yêu cầu chất lượng.
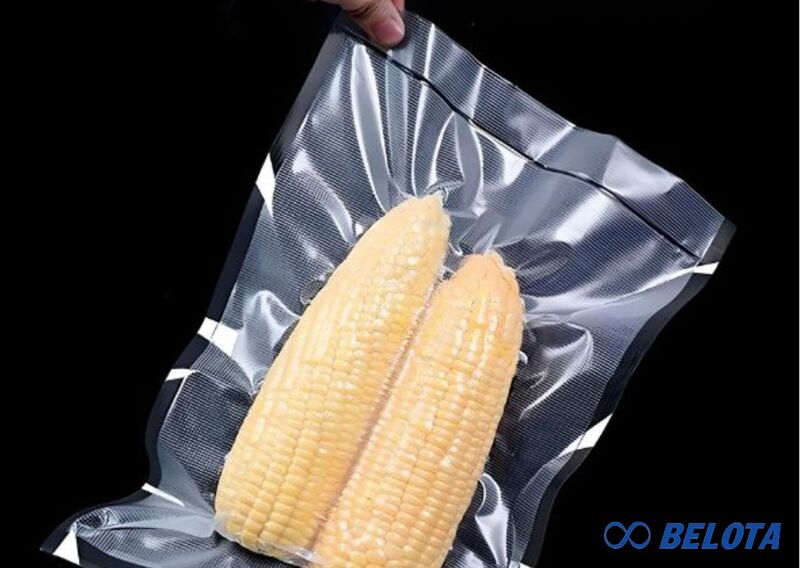
Túi PA/PE hút chân không
Túi nhôm và bao bì màng ghép nhiều lớp
Túi nhôm, túi bạc và bao bì ghép nhiều lớp thường có cấu trúc phức tạp, gồm lớp cản sáng, cản ẩm hoặc lớp chịu lực kết hợp với lớp nhựa hàn kín. Nhiệt độ cài đặt cần phù hợp với lớp hàn bên trong và khả năng truyền nhiệt của toàn bộ cấu trúc.
Nếu đường hàn yếu, doanh nghiệp cần kiểm tra lớp hàn kín, áp lực ép và thời gian tiếp xúc nhiệt trước khi tăng nhiệt độ. Với một số loại túi dày, máy hàn nhiệt ổn định có thể phù hợp hơn, nhưng cần xác nhận khả năng tương thích giữa thiết bị và bao bì thực tế.
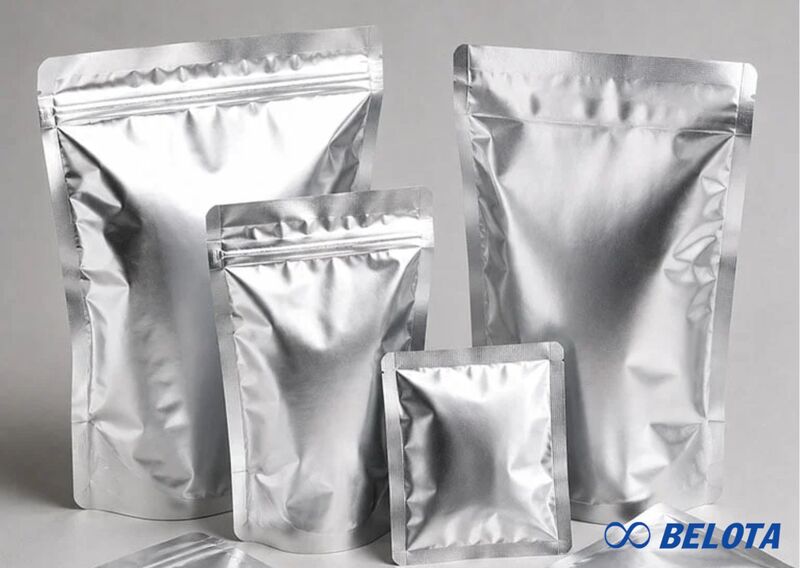
Túi nhôm và bao bì màng ghép nhiều lớp
Cách phối hợp nhiệt độ và tốc độ băng tải khi hàn liên tục
Đối với máy hàn miệng túi liên tục, túi di chuyển qua các cụm gia nhiệt và ép hàn. Tốc độ băng tải quyết định thời gian bao bì tiếp xúc với vùng gia nhiệt, do đó cần được điều chỉnh đồng bộ với nhiệt độ.
- Nhiệt độ thấp, tốc độ nhanh: Có thể khiến lớp hàn kín chưa đủ mềm để liên kết, dẫn đến đường hàn yếu hoặc không liên tục.
- Nhiệt độ cao, tốc độ chậm: Làm tăng lượng nhiệt truyền vào bao bì, có thể gây nhăn, co rút, biến dạng hoặc cháy mép.
- Nhiệt độ phù hợp, tốc độ ổn định: Giúp tạo đường hàn đồng đều nếu áp lực ép, bề mặt vật liệu và các thông số khác đáp ứng yêu cầu.
- Thay đổi vật liệu hoặc độ dày: Cần thử lại thông số nhiệt độ và tốc độ trước khi đưa vào sản xuất hàng loạt.
Không nên áp dụng nguyên tắc nhiệt độ cao luôn phải đi cùng tốc độ nhanh hoặc nhiệt độ thấp luôn phải đi cùng tốc độ chậm. Cách điều chỉnh đúng phụ thuộc vào đặc tính vật liệu và kết quả kiểm tra đường hàn thực tế.
Quy trình điều chỉnh nhiệt độ và tốc độ hàn kín
Để hạn chế lỗi trong quá trình sản xuất, doanh nghiệp có thể thực hiện theo quy trình sau:
- Bước 1 - Xác định vật liệu bao bì: Kiểm tra cấu trúc màng, lớp hàn kín, độ dày và hướng dẫn kỹ thuật từ nhà cung cấp.
- Bước 2 - Thiết lập thông số ban đầu: Sử dụng mức nhiệt độ và tốc độ do nhà sản xuất máy hoặc vật liệu khuyến nghị. Nếu chưa có thông số, cần thử nghiệm từ mức phù hợp với loại vật liệu và giới hạn vận hành của máy.
- Bước 3 - Hàn thử mẫu: Chạy một số túi mẫu trong điều kiện gần với sản xuất thực tế, đảm bảo miệng túi sạch và được đặt đúng vị trí.
- Bước 4 - Kiểm tra đường hàn: Thực hiện các cách kiểm tra độ hoàn thiện của mối hàn nhiệt.
- Bước 5: Điều chỉnh từng thông số. Nếu đường hàn yếu, kiểm tra nhiệt độ, tốc độ và áp lực ép. Nếu túi bị cháy hoặc biến dạng, giảm nhiệt hoặc tăng tốc độ trong phạm vi phù hợp. Mỗi lần nên thay đổi từng yếu tố để xác định nguyên nhân rõ ràng.
- Bước 6: Ghi nhận thông số đạt yêu cầu. Lưu lại loại bao bì, độ dày, mã máy, nhiệt độ, tốc độ và kết quả kiểm tra để duy trì chất lượng ổn định giữa các ca sản xuất.
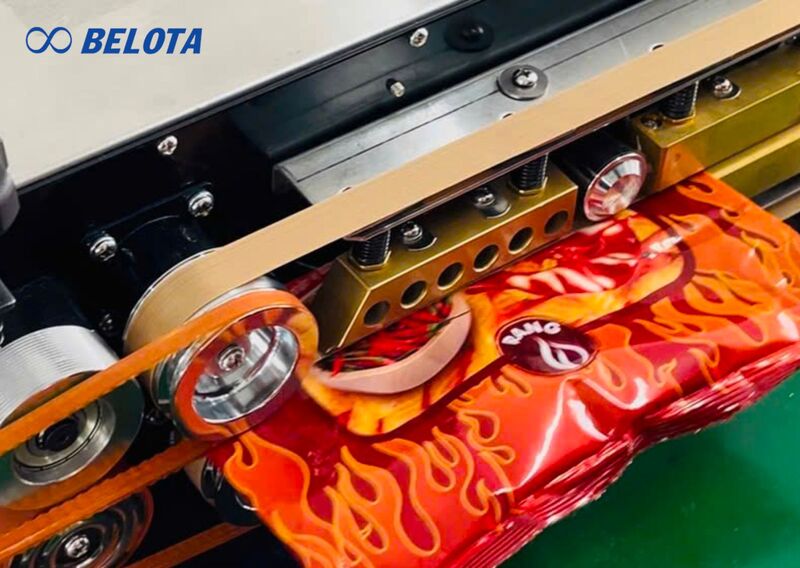
Quy trình điều chỉnh nhiệt độ và tốc độ hàn kín
Những lỗi thường gặp khi điều chỉnh nhiệt độ và tốc độ hàn
- Đường hàn dễ bong tách: Có thể do nhiệt chưa đủ, tốc độ quá nhanh, áp lực ép không phù hợp hoặc bề mặt miệng túi bị nhiễm bẩn.
- Túi bị cháy hoặc thủng: Có thể do nhiệt quá cao, tốc độ quá chậm hoặc vật liệu không phù hợp với phương pháp hàn đang sử dụng.
- Đường hàn nhăn, không đều: Cần kiểm tra cách đưa túi vào máy, độ căng của bao bì, độ đồng đều của cụm gia nhiệt và áp lực ép.
- Đường hàn không kín dù nhiệt độ cao: Nguyên nhân có thể nằm ở cấu trúc lớp hàn kín, tạp chất tại miệng túi, bề mặt thanh hàn hoặc sự phân bố nhiệt không đồng đều. Tăng nhiệt độ liên tục không phải lúc nào cũng giải quyết được vấn đề.
Những lỗi thường gặp khi điều chỉnh nhiệt độ và tốc độ hàn
Kết luận
Nhiệt độ và tốc độ hàn kín cần được điều chỉnh theo chất liệu, độ dày và cấu trúc lớp hàn của từng loại bao bì. Với máy hàn liên tục, doanh nghiệp cần phối hợp nhiệt độ, tốc độ băng tải và áp lực ép để đảm bảo đường hàn đồng đều, hạn chế cháy mép, bong tách và rò rỉ. Trước khi sản xuất hàng loạt, nên hàn thử, kiểm tra chất lượng và lưu lại thông số đã xác nhận. Việc kiểm soát đúng điều kiện hàn giúp giảm tỷ lệ lỗi bao bì, hạn chế lãng phí vật liệu và duy trì hiệu quả vận hành dây chuyền đóng gói.