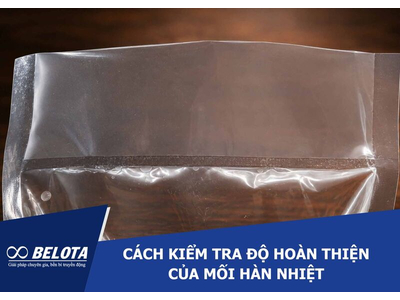
Mối hàn nhiệt ảnh hưởng trực tiếp đến độ kín, khả năng bảo quản và chất lượng bao bì sau đóng gói. Tuy nhiên, túi đã đóng kín bằng mắt thường chưa chắc mối hàn đã đạt yêu cầu, bởi vẫn có thể tồn tại khe hở, nếp nhăn hoặc vùng liên kết yếu. Việc kiểm tra đúng cách giúp doanh nghiệp phát hiện sớm lỗi, hạn chế rò rỉ và giảm tỷ lệ sản phẩm hư hỏng. Bài viết dưới đây của Belota sẽ hướng dẫn cách kiểm tra độ hoàn thiện của mối hàn nhiệt và kiểm soát chất lượng trong quá trình sản xuất.
Cách kiểm tra nhanh độ hoàn thiện của mối hàn nhiệt
Để đánh giá sơ bộ chất lượng mối hàn, nhân viên vận hành có thể thực hiện các bước sau:
- Kiểm tra đường hàn: Đường hàn cần liên tục, không có nếp nhăn nghiêm trọng, lỗ thủng, vết cháy hoặc khu vực chưa được liên kết.
- Kiểm tra miệng túi: Đảm bảo dầu, nước, bột, vụn thực phẩm hoặc các tạp chất khác không mắc kẹt trong vùng hàn.
- Kiểm tra khả năng bóc tách: Chờ mối hàn nguội rồi kiểm tra sơ bộ xem có dễ bóc tách, bong mép hoặc xuất hiện vị trí liên kết yếu hay không.
- Kiểm tra độ kín bao bì: Với túi hút chân không, cần quan sát khả năng giữ chân không và kiểm tra cả đường hàn, thân túi cùng các đường hàn cạnh hoặc đáy có sẵn.
- Thiết lập quy trình kiểm soát chất lượng: Trong sản xuất hàng loạt, không nên chỉ dựa vào kết quả kiểm tra một mẫu để kết luận toàn bộ quá trình hàn ổn định.
Kiểm tra bằng mắt và thao tác thủ công phù hợp để sàng lọc lỗi ban đầu. Tuy nhiên, các phương pháp này không thay thế phép thử độ bền mối hàn hoặc kiểm tra tính toàn vẹn bao bì theo tiêu chuẩn khi ứng dụng có yêu cầu cụ thể.
Kiểm tra trực quan đường hàn nhiệt và cách khắc phục
Kiểm tra bằng mắt thường là bước đầu tiên, dễ thực hiện và giúp phát hiện nhiều lỗi phổ biến. Một mối hàn đạt yêu cầu sơ bộ thường có đường hàn liên tục, hình dạng tương đối đồng đều và không xuất hiện dấu hiệu hư hỏng rõ rệt.
Đường hàn có liên tục không?
Quan sát toàn bộ chiều dài mối hàn để phát hiện khe hở, vùng chưa nóng chảy hoặc liên kết chưa hoàn chỉnh, vị trí bị gián đoạn và những đoạn có hình dạng khác biệt rõ rệt. Nếu lỗi liên tục xuất hiện tại cùng một vị trí, nguyên nhân có thể liên quan đến:
- Thanh gia nhiệt
- Lớp vật liệu PTFE chống dính
- Đệm ép
- Độ phẳng của bề mặt ép
- Sự căn chỉnh vùng hàn.
Khi đó, không nên chỉ điều chỉnh thông số nhiệt độ mà bỏ qua việc kiểm tra các bộ phận của máy.
Mối hàn có bị nhăn không?
Nếp nhăn chạy ngang qua vùng hàn có thể tạo thành các đường dẫn rò rỉ nhỏ. Lỗi này dễ gặp khi đóng gói túi có đáy xếp hông, túi nhiều lớp, miệng túi không phẳng hoặc bao bì chưa được vuốt thẳng trước khi hàn.
Trước khi vận hành, cần đặt miệng túi đúng vị trí, loại bỏ nếp gấp và đảm bảo bề mặt hàn tiếp xúc phù hợp với bộ phận ép.
Mối hàn có dấu hiệu quá nhiệt không?
Kiểm tra các biểu hiện như đổi màu, co rút mạnh, vật liệu bị mỏng, nóng chảy xuyên thủng hoặc xuất hiện vết cháy. Đây có thể là dấu hiệu nhiệt lượng quá cao hoặc điều kiện hàn chưa phù hợp với cấu trúc bao bì.
Cần xem xét đồng thời nhiệt độ, thời gian hàn, áp lực ép và khả năng chịu nhiệt của vật liệu thay vì chỉ giảm nhiệt độ một cách tùy ý.
Vùng hàn có bị nhiễm bẩn không?
Dầu, độ ẩm, bột, vụn thực phẩm và cặn sản phẩm có thể cản trở quá trình liên kết giữa các lớp vật liệu. Với bao bì chứa thực phẩm ướt, sản phẩm nhiều dầu hoặc nguyên liệu dạng bột, việc giữ sạch miệng túi trước khi hàn đặc biệt quan trọng.
Nếu mối hàn thường xuyên bị yếu dù máy hoạt động bình thường, cần kiểm tra cách nạp liệu, thao tác của nhân viên và khả năng sản phẩm tràn vào vùng hàn.
Để mối hàn nguội trước khi kiểm tra sơ bộ
Ngay sau chu trình hàn, vật liệu bao bì có thể vẫn còn mềm và chưa ổn định hoàn toàn. Vì vậy, không phải lúc nào cũng có thể đánh giá chính xác chất lượng mối hàn ngay khi túi vừa rời khỏi khu vực gia nhiệt.
Tùy theo thiết kế máy và loại vật liệu, quá trình hàn có thể bao gồm thời gian gia nhiệt, thời gian ép giữ, thời gian làm nguội và duy trì áp lực trong giai đoạn làm nguội. Các yếu tố này cần được thiết lập phù hợp để tạo mối hàn ổn định. Sau khi mối hàn nguội thích hợp, có thể kiểm tra sơ bộ bằng thao tác thủ công. Nếu đường hàn dễ mở khi cầm nắm nhẹ, liên tục bong tại cùng một vị trí hoặc xuất hiện khu vực chưa liên kết, cần xem xét lại điều kiện hàn.
Tuy nhiên, đây chỉ là phương pháp sàng lọc tại xưởng, không phải phép thử độ bền mối hàn đã được chuẩn hóa. Với sản phẩm có yêu cầu chất lượng riêng, bao bì chịu sự kiểm soát của khách hàng hoặc ngành hàng có quy định, cần áp dụng phương pháp đo lường và xác minh tương ứng.
Cách kiểm tra túi hút chân không có bị rò rỉ không ?
Túi hút chân không có thể trông bình thường ngay sau khi hàn nhưng dần mất chân không trong quá trình bảo quản. Khi xảy ra hiện tượng này, cần kiểm tra nhiều vị trí thay vì mặc định nguyên nhân nằm ở máy hàn.
| Vị trí kiểm tra | Nội dung cần đánh giá |
|---|---|
| Đường hàn nhiệt | Nếp nhăn, tạp chất, vùng chưa liên kết hoặc đường hàn bị gián đoạn. |
| Thân túi | Lỗ kim, vết thủng, hư hỏng do sản phẩm sắc cạnh hoặc do thao tác. |
| Đường hàn cạnh và đáy có sẵn | Khả năng rò rỉ tại các mối nối được tạo sẵn khi sản xuất túi. |
| Vật liệu bao bì | Cấu trúc màng và đặc tính cản khí có phù hợp với ứng dụng hay không. |
| Khu vực hàn | Nhiệt độ, áp lực và thời gian hàn có đủ để tạo liên kết với vật liệu hay không. |
Nếu máy hút chân không không thể rút khí ngay từ đầu, vấn đề có thể liên quan đến khả năng tương thích của túi, quá trình hút khí hoặc hệ thống chân không. Đây là tình huống khác với trường hợp túi ban đầu được hút và hàn đúng cách nhưng sau đó bị mất chân không.
Túi phồng lên không phải lúc nào cũng do mối hàn bị rò rỉ. Hiện tượng này có thể xuất phát từ khe hở ở đường hàn, lỗ thủng trên thân túi hoặc rò rỉ tại các đường hàn có sẵn. Tuy nhiên, tùy theo đặc tính sản phẩm và điều kiện bảo quản, sự giải phóng khí từ sản phẩm hoặc thay đổi nhiệt độ cũng có thể làm thay đổi hình dạng bao bì. Do đó, cần kiểm tra lần lượt đường hàn nhiệt, thân túi, các đường hàn có sẵn, vật liệu bao bì và tình trạng sản phẩm trước khi kết luận máy hàn bị lỗi.
Có thể để túi một thời gian để kiểm tra rò rỉ không?
Có thể sử dụng phương pháp theo dõi trong một khoảng thời gian xác định để sàng lọc lỗi trong nội bộ doanh nghiệp. Chẳng hạn, bộ phận kiểm soát chất lượng có thể giữ lại các mẫu túi hút chân không sau khi hàn và theo dõi xem túi có bị mất chân không, phồng trở lại, xuất hiện dấu hiệu rò rỉ hoặc suy giảm chất lượng mối hàn hay không.
Thời gian theo dõi cần được quy định dựa trên đặc tính sản phẩm, loại bao bì và yêu cầu kiểm soát chất lượng của doanh nghiệp. Không có một khoảng thời gian quan sát chung có thể chứng minh độ kín của mọi loại bao bì.
Ví dụ: doanh nghiệp có thể quy định mẫu túi không mất chân không sau 24 giờ là một tiêu chí sàng lọc nội bộ cho một sản phẩm cụ thể. Tuy nhiên, 24 giờ không phải tiêu chuẩn chung áp dụng cho tất cả các ứng dụng đóng gói hút chân không.
Nếu sản phẩm cần đáp ứng yêu cầu về thời hạn bảo quản, độ kín hoặc tiêu chuẩn nghiệm thu của khách hàng, cần xác định phương pháp kiểm tra và tiêu chí chấp nhận phù hợp thay vì chỉ dựa vào thời gian quan sát.
Kiểm tra chất lượng mối hàn theo yêu cầu sản xuất
Trong sản xuất công nghiệp, đặc biệt với bao bì thực phẩm, bao bì y tế hoặc sản phẩm có yêu cầu chất lượng nghiêm ngặt, kiểm tra trực quan có thể chưa đủ để xác nhận mối hàn đạt yêu cầu.
Tùy ứng dụng, doanh nghiệp có thể cần đánh giá thêm:
- Độ bền hoặc lực bóc mối hàn: Xác định khả năng liên kết giữa các lớp vật liệu và mức lực cần thiết để tách mối hàn theo phương pháp thử phù hợp, đơn giản nhất là dùng tay xé.
- Độ kín và tính toàn vẹn bao bì: Phương pháp đơn giản là cho nước vào túi, hàn kín miệng rồi quan sát hiện tượng rò rỉ khi đặt hoặc ép nhẹ túi. Với bao bì yêu cầu độ kín cao, cần sử dụng phương pháp kiểm tra chuyên dụng phù hợp.
- Khả năng giữ chân không: Theo dõi tình trạng chân không của túi trong điều kiện thử nghiệm được quy định.
- Tình trạng sau vận chuyển và thao tác: Đánh giá khả năng duy trì chất lượng mối hàn sau khi bao bì chịu tác động từ cầm nắm, xếp dỡ hoặc vận chuyển.
- Các phép thử theo yêu cầu riêng: Thực hiện những phương pháp kiểm tra bổ sung được quy định bởi khách hàng, thị trường hoặc yêu cầu chất lượng của ứng dụng.
Phương pháp thử và tiêu chí chấp nhận cần căn cứ vào cấu trúc túi, mục đích đóng gói, mức độ rủi ro của sản phẩm, thị trường tiêu thụ và yêu cầu chất lượng liên quan.
Lưu ý, kiểm tra bằng mắt, kiểm tra thủ công sơ bộ và theo dõi trong thời gian ngắn chỉ phù hợp với mục đích kiểm tra ban đầu hoặc xử lý sự cố thông thường. Các phương pháp này không thay thế quy trình thẩm định bao bì, phép thử theo quy định hoặc tiêu chuẩn nghiệm thu chính thức khi sản phẩm có yêu cầu cụ thể.
Thiết lập hồ sơ lấy mẫu kiểm tra mối hàn trong sản xuất
Khi máy hàn được đưa vào vận hành thường xuyên, việc thiết bị chạy ổn định không đồng nghĩa chất lượng mối hàn luôn đồng đều. Kết quả hàn có thể thay đổi do lô vật liệu bao bì, nhà cung cấp, nhiệt độ môi trường, tốc độ sản xuất, tình trạng thanh gia nhiệt, thao tác của nhân viên, mức độ nhiễm bẩn hoặc sự thay đổi thông số cài đặt.
Doanh nghiệp nên xây dựng hồ sơ kiểm tra chất lượng mối hàn để theo dõi quá trình sản xuất và truy xuất nguyên nhân khi phát sinh lỗi.
Các thông tin nên ghi nhận gồm:
- Model máy hàn.
- Cấu trúc vật liệu bao bì.
- Độ dày túi.
- Nhà cung cấp hoặc mã lô bao bì.
- Thời gian hàn.
- Nhiệt độ hàn.
- Tốc độ băng tải, nếu có.
- Chiều rộng mối hàn.
- Kết quả kiểm tra trực quan.
- Kết quả kiểm tra mối hàn sơ bộ.
- Kết quả theo dõi mất chân không, nếu áp dụng.
- Mẫu lỗi và vị trí phát sinh lỗi.
- Lịch sử điều chỉnh thông số.
Những dữ liệu này giúp doanh nghiệp xác định mối liên hệ giữa điều kiện vận hành và chất lượng mối hàn. Khi xảy ra lỗi, nhân viên có thể đối chiếu thông tin để tìm nguyên nhân thay vì chỉ dựa vào kinh nghiệm hoặc trí nhớ của người vận hành.
Tần suất lấy mẫu và số lượng mẫu cần kiểm tra nên được quy định theo mức độ rủi ro của sản phẩm, quy trình kiểm soát chất lượng nội bộ và yêu cầu của khách hàng.
Cách xử lý khi mối hàn không đạt yêu cầu
Khi phát hiện lỗi, cần xác định đúng biểu hiện trước khi điều chỉnh máy. Việc tăng nhiệt độ hoặc kéo dài thời gian hàn không phải lúc nào cũng giải quyết được vấn đề, bởi nguyên nhân có thể đến từ vật liệu, áp lực ép hoặc tình trạng cơ khí của thiết bị.
| Lỗi phát hiện | Hướng kiểm tra và xử lý |
|---|---|
| Mối hàn yếu, dễ bóc tách | Kiểm tra vật liệu, nhiệt độ, thời gian và áp lực hàn. |
| Mối hàn nhăn hoặc ch\áy | Đánh giá lượng nhiệt, tình trạng miệng túi và mức độ tương thích của vật liệu. |
| Chưa xác định được thời gian hàn phù hợp | Thử nghiệm lại thời gian hàn và ghi nhận thông số đạt yêu cầu. |
| Lỗi liên tục xuất hiện tại cùng một vị trí | Kiểm tra thanh gia nhiệt, lớp PTFE, bề mặt ép và độ căn chỉnh. |
| Túi hút chân không mất chân không dần | Kiểm tra đường hàn, thân túi và các đường hàn cạnh hoặc đáy có sẵn. |
| Lỗi vẫn tiếp diễn sau khi điều chỉnh thông số | Kiểm tra các bộ phận của máy hoặc liên hệ bộ phận kỹ thuật. |
Lựa chọn dây nhiệt phù hợp để cải thiện chất lượng mối hàn
Bên cạnh việc điều chỉnh nhiệt độ, thời gian và áp lực hàn, chất lượng dây nhiệt cũng là yếu tố cần xem xét khi đường hàn thường xuyên xuất hiện tình trạng nhăn, cháy hoặc dính vật liệu. Belota cung cấp dây nhiệt máy hàn miệng túi loại 2 lớp, là lựa chọn để doanh nghiệp tham khảo khi cần thay thế dây nhiệt thông thường. Cấu tạo 2 lớp có thể hỗ trợ hạn chế tình trạng vật liệu bao bì bám dính trực tiếp vào dây nhiệt và góp phần tạo đường hàn đồng đều hơn khi sử dụng đúng cách, phù hợp với máy và vật liệu đóng gói.
Khi lựa chọn dây nhiệt thay thế, doanh nghiệp nên kiểm tra kích thước, cấu tạo dây và khả năng tương thích với máy hàn đang sử dụng. Đồng thời, cần thiết lập nhiệt độ, thời gian và áp lực hàn phù hợp để hạn chế lỗi và duy trì chất lượng mối hàn ổn định.
Câu hỏi thường gặp về kiểm tra mối hàn nhiệt
Làm thế nào để biết mối hàn nhiệt đã kín?
Trước tiên, quan sát toàn bộ đường hàn để phát hiện nếp nhăn, vết cháy, tạp chất, lỗ thủng hoặc vùng chưa liên kết. Sau khi mối hàn nguội thích hợp, có thể kiểm tra sơ bộ khả năng liên kết và thực hiện thêm các phép thử độ bền hoặc độ kín theo yêu cầu của ứng dụng.
Túi trông đã đóng kín thì mối hàn có chắc chắn đạt không?
Không. Bao bì có thể trông hoàn toàn kín nhưng vẫn tồn tại liên kết yếu, nếp nhăn, tạp chất hoặc khe hở nhỏ gây rò rỉ. Quan sát bằng mắt chỉ là bước kiểm tra ban đầu.
Mối hàn dễ mở sau khi nguội có phải là lỗi không?
Nếu mối hàn dễ mở sau khi đã nguội thích hợp, cần kiểm tra vật liệu bao bì, thời gian hàn, nhiệt độ, áp lực và tình trạng thiết bị. Kết luận đạt hay không đạt vẫn phải dựa trên tiêu chí chất lượng áp dụng cho sản phẩm.
Túi hút chân không phồng lên sau một thời gian có phải do rò rỉ không?
Không hẳn. Nguyên nhân có thể là rò rỉ tại đường hàn nhiệt, thân túi hoặc các đường hàn có sẵn. Tuy nhiên, sự giải phóng khí từ sản phẩm và thay đổi nhiệt độ bảo quản cũng có thể ảnh hưởng đến hình dạng bao bì. Cần kiểm tra cả túi và tình trạng sản phẩm trước khi kết luận.
Túi không mất chân không sau 24 giờ có đồng nghĩa đạt chất lượng không?
Không. Theo dõi trong 24 giờ có thể là tiêu chí sàng lọc nội bộ của một doanh nghiệp đối với sản phẩm cụ thể, nhưng không phải tiêu chuẩn nghiệm thu chung cho mọi loại túi hút chân không.
Có cần kiểm tra mọi bao bì trong quá trình sản xuất không?
Không phải ứng dụng nào cũng yêu cầu kiểm tra 100% sản phẩm. Việc kiểm tra toàn bộ hay lấy mẫu phụ thuộc vào mức độ rủi ro, quy trình chất lượng nội bộ, yêu cầu của khách hàng và đặc điểm dây chuyền. Tần suất kiểm tra cùng tiêu chí chấp nhận cần được xác định rõ.
Kiểm tra mối hàn và thử nghiệm mối hàn khác nhau thế nào?
Kiểm tra mối hàn thường bao gồm quan sát bề mặt, tính liên tục, độ sạch và các lỗi liên kết dễ nhận biết. Thử nghiệm mối hàn có thể sử dụng phương pháp đo độ bền, kiểm tra tính toàn vẹn hoặc phát hiện rò rỉ theo điều kiện và tiêu chí xác định. Phương pháp cần dùng phụ thuộc vào ứng dụng đóng gói.
Kết luận
Hiểu rõ cách kiểm tra độ hoàn thiện của mối hàn nhiệt là bước quan trọng giúp doanh nghiệp hạn chế rò rỉ, giảm tỷ lệ bao bì lỗi và duy trì chất lượng đóng gói ổn định. Quy trình nên bắt đầu từ kiểm tra trực quan, đánh giá sơ bộ sau khi làm nguội và kiểm tra độ kín phù hợp với từng loại bao bì. Trong sản xuất hàng loạt, cần xây dựng hồ sơ theo dõi, quy định tần suất lấy mẫu và áp dụng phép thử chuyên biệt khi có yêu cầu. Đặc biệt, không nên kết luận mối hàn đạt chất lượng chỉ dựa vào hình thức bên ngoài hoặc một khoảng thời gian quan sát cố định.